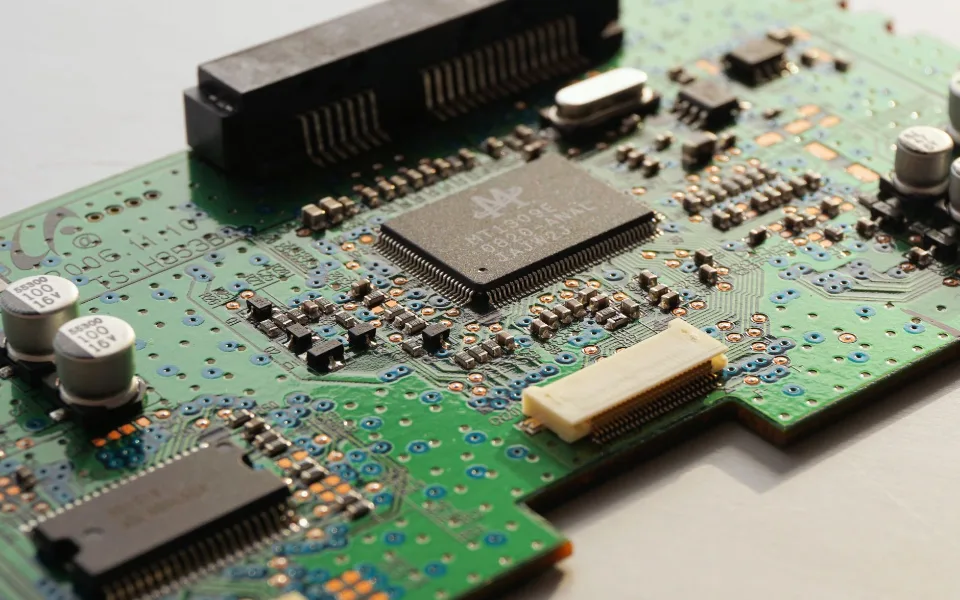
Uvod: Evolucija tehnologije mikrokontrolera Ako mislite da su mikrokontroleri (MCU) samo jednostavni čipovi za bazičnu automatizaciju, propuštate širu sliku. Mikrokontroleri su mozak koji stoji iza svega—od IoT uređaja i automobilske elektronike do industrijske automatizacije i aplikacija pokretanih umjetnom inteligencijom. Kako ulazimo u 2025. godinu, MCU tehnologija razvija se brže nego ikad, donoseći veću učinkovitost, bolju povezanost i više računalne snage u ugrađene (embedded) sustave.
No pravo je pitanje: na koje trendove mikrokontrolera programeri, inženjeri i tvrtke trebaju obratiti pozornost? Kako će ti trendovi preoblikovati industrije poput potrošačke elektronike, automobilske industrije i industrijske automatizacije?...
Praktični vodič kroz tehnologiju površinske montaže (SMT) koji pokriva lemnu pastu, reflow lemljenje, komponente i kontrolu procesa Lemna pasta, šablone i osnove radionice Standardna temperatura SMT radionice je 25°C ±3°C (77°F ±5.4°F). Potrebni alati za nanošenje lemne paste uključuju: lemnu pastu, šablonu, brisač, maramice za šablone, krpu koja ne ostavlja dlačice, otapalo za čišćenje i lopaticu za pastu. Uobičajena legura lemne paste: Sn/Ag/Cu 305 (96.5/3.0/0.5), talište: 217°C (422.6°F). Lemna pasta sadrži dvije glavne komponente: metalni prah za lemljenje i fluks. Fluks uklanja okside, smanjuje površinsku napetost i sprječava ponovnu oksidaciju tijekom lemljenja. Tipičan volumenski omjer praha za lemljenje i fluksa: 1:1; težinski omjer: 9:1. Uvijek slijedite FIFO pravilo (prvi unutra, prvi van) pri korištenju lemne paste. Dva obavezna koraka prije uporabe: dovođenje na sobnu temperaturu i temeljito miješanje. Za komponente osjetljive na vlagu (MSD), kartica indikatora vlažnosti (HIC) mora pokazivati plavu boju kako bi se nastavilo sa sklapanjem. Uobičajene metode izrade šablona: nagrizanje, lasersko rezanje, elektroformiranje i nano-premazivanje. Među njima, laserski rezane šablone mogu se naknadno dorađivati. SMT je kratica za Surface Mount Technology – postavljanje elektroničkih komponenti izravno na površinu PCB-a. ESD, komponente i dokumentacija ESD je kratica za Electrostatic Discharge, kritičan čimbenik u elektroničkoj proizvodnji.
Programi SMT strojeva općenito se sastoje od pet skupova podataka: podaci o PCB-u, podaci o referentnim točkama (fiducial), podaci o ulagačima, podaci o mlaznicama i podaci o komponentama.
Relativnu vlažnost unutar suhih ormara za MSD komponente treba održavati ispod 10% RH.
Uobičajene pasivne komponente: otpornici, kondenzatori, induktori, diode; uobičajene aktivne komponente: tranzistori, IC-i.
SMT šablone obično se izrađuju od nehrđajućeg čelika, s uobičajenim debljinama od 0.12 mm ili 0.15 mm.
Nastojte uravnotežiti vremena ciklusa između brzih i višenamjenskih strojeva za polaganje kako biste optimizirali učinkovitost linije.
Izvori statičkog naboja uključuju trenje, odvajanje, indukciju i vodljivost.
ESD rizici: kvar uređaja, kontaminacija. Metode eliminacije: ionizacija, uzemljenje i oklapanje. Veličine kućišta:
Imperijalno 0603 = 0.06" × 0.03" Metričko 3216 = 3.2 mm × 1.6 mm Primjer oznaka na komponentama:
Otpornik “ERB-05604-J81”: “4” = 4 kruga, 56Ω Kondenzator “ECA-0105Y-M31”: C = 106 pF = 0.1 nF Vrste dokumenata:
ECN = Engineering Change Notice SWR = Special Work Request Ove dokumente moraju potpisati nadležni odjeli, a izdati kontrola dokumentacije kako bi bili valjani....